IoT + CMMS สำหรับโรงงาน: ระบบ O&M อัจฉริยะช่วยลด Downtime และต้นทุนบำรุงรักษาได้อย่างไร
เมื่อโรงงานอุตสาหกรรมขยายกำลังการผลิตและมีเครื่องจักรจำนวนมากขึ้น การบริหารงานบำรุงรักษาก็มีความซับซ้อนเพิ่มขึ้นตามไปด้วย
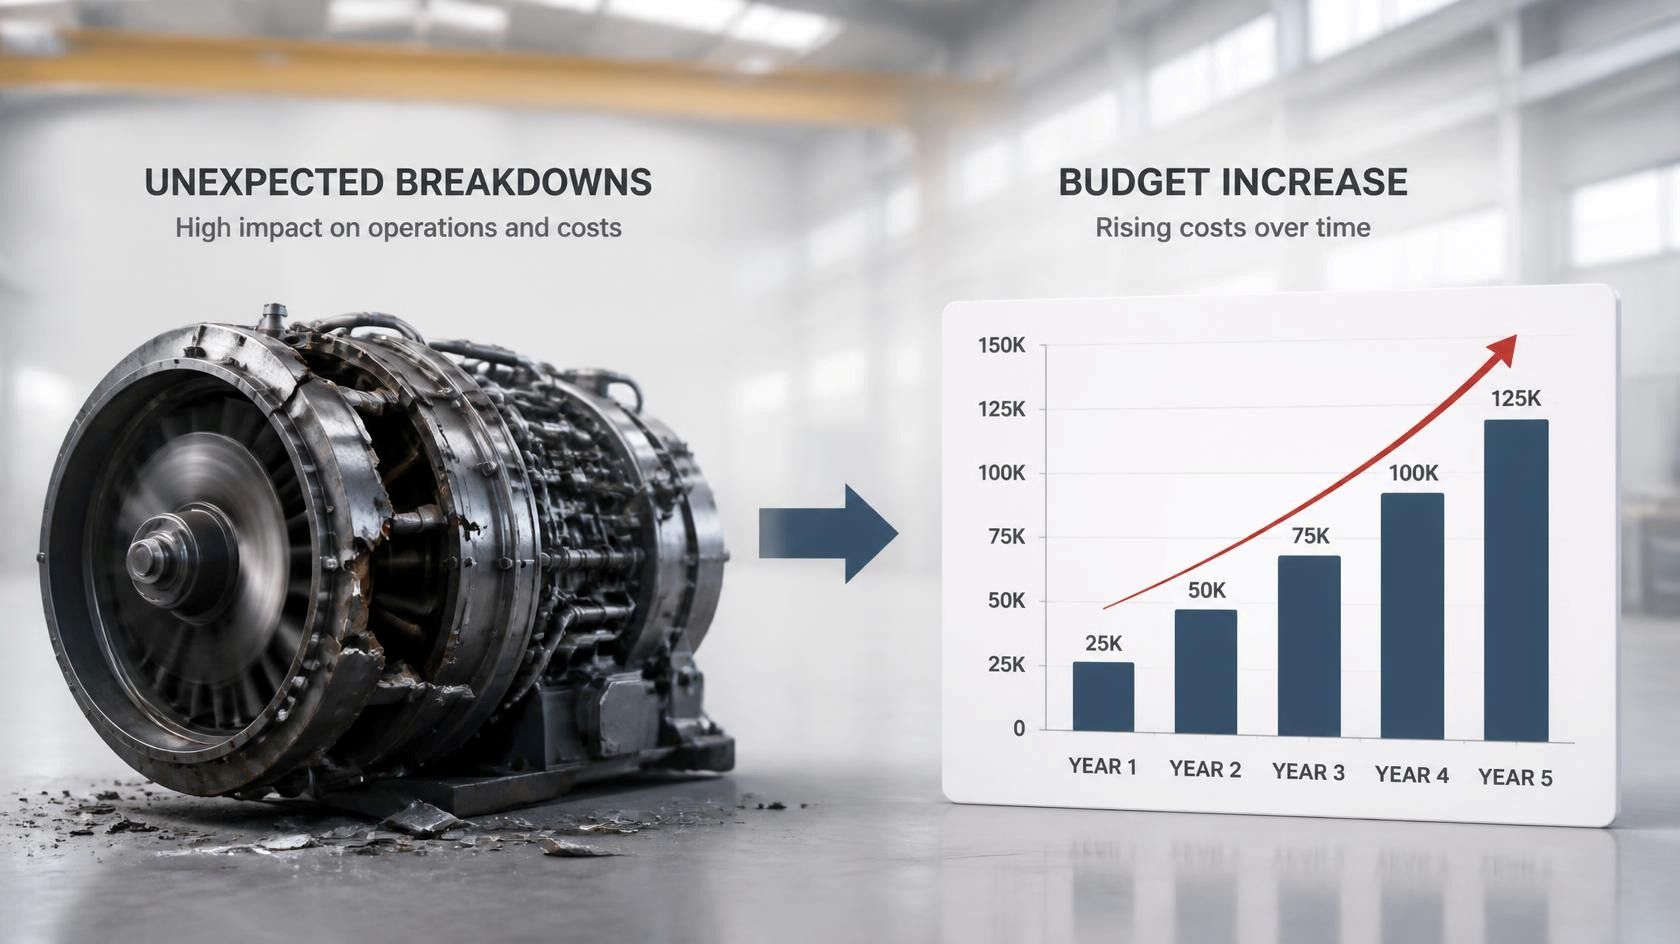
การพึ่งพาการบำรุงรักษาตามรอบเวลาที่กำหนด หรือ Fixed-Interval Maintenance รวมถึงการซ่อมเมื่อเครื่องจักรเสียแล้ว หรือ Reactive Maintenance เพียงอย่างเดียว อาจไม่เพียงพอสำหรับโรงงานที่ต้องการลด Downtime ควบคุมต้นทุน และเพิ่มความต่อเนื่องของกระบวนการผลิต
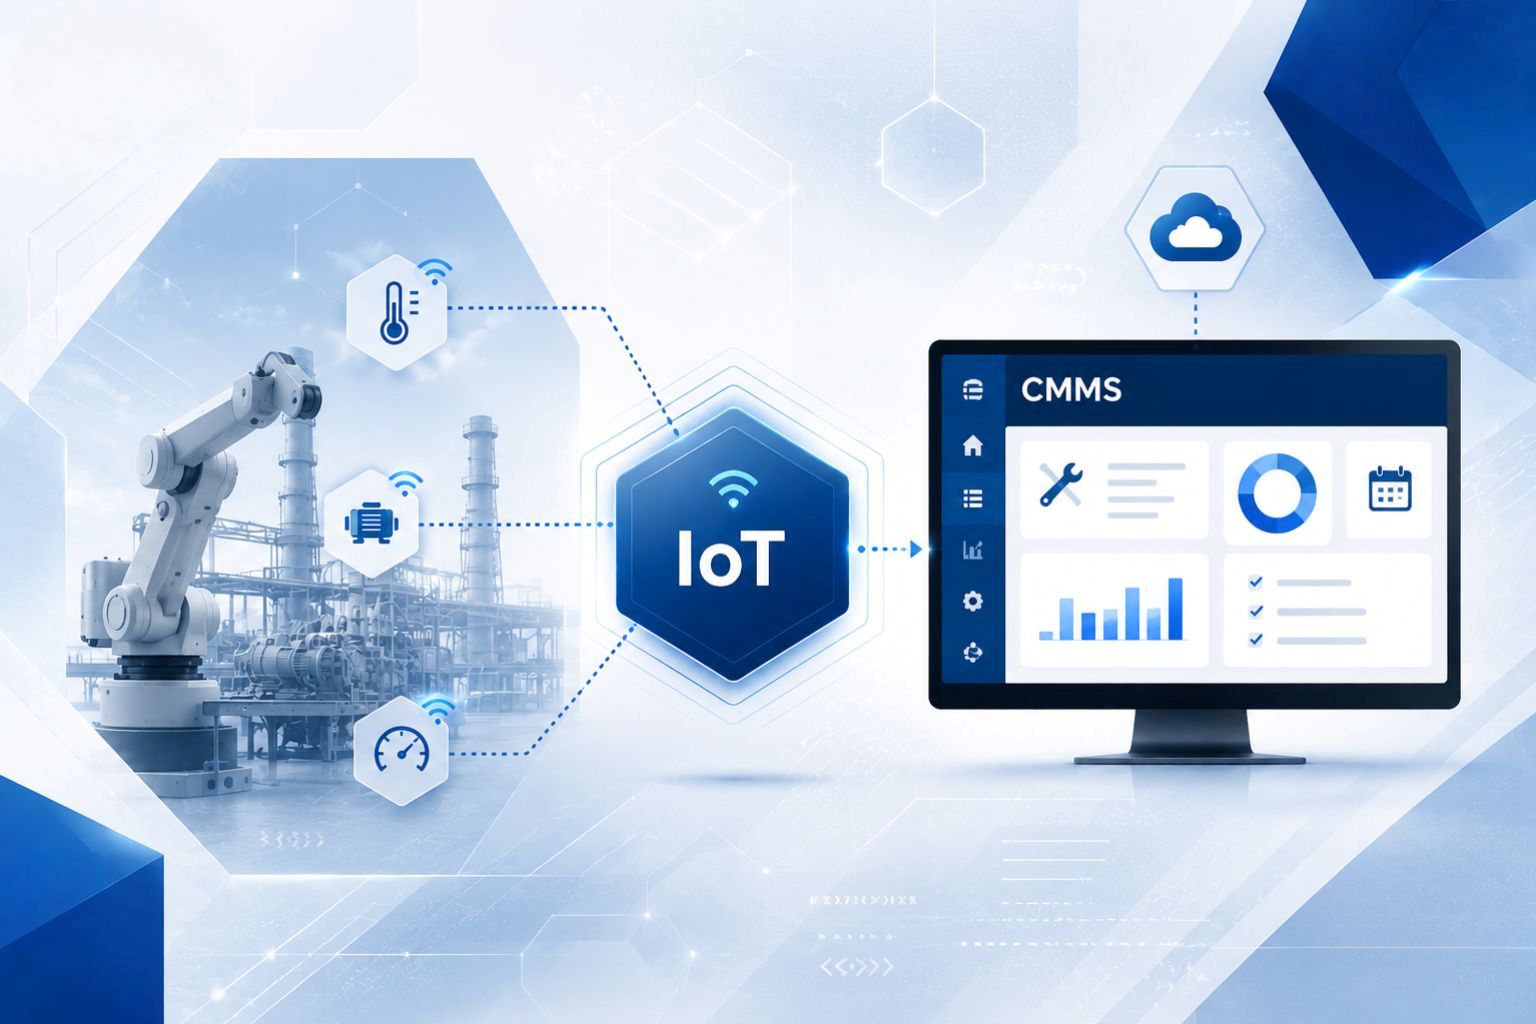
ปัจจุบันผู้ผลิตจำนวนมากจึงเริ่มนำ IoT Monitoring, Computerized Maintenance Management System (CMMS) และบริการ O&M หรือ Operations & Maintenance มาใช้ร่วมกัน เพื่อยกระดับจากการซ่อมบำรุงแบบ Reactive ไปสู่ Condition-Based Maintenance และ Predictive Maintenance
IoT Sensors ช่วยติดตามข้อมูลการทำงานของเครื่องจักรอย่างต่อเนื่อง เช่น การสั่นสะเทือน อุณหภูมิ กระแสไฟฟ้า แรงดัน และการใช้พลังงาน เมื่อข้อมูลเหล่านี้ถูกรวบรวมเข้าสู่ระบบ Centralized Monitoring และเชื่อมต่อกับ CMMS ทีมบำรุงรักษาจะสามารถมองเห็นความผิดปกติได้เร็วขึ้น วางแผนงานซ่อมเชิงรุก และลดความเสี่ยงจากการหยุดการผลิตโดยไม่คาดคิด
สำหรับโรงงานในประเทศไทยที่มีเครื่องจักรจำนวนมาก หรือมีหลายพื้นที่การผลิต การผสาน IoT + CMMS + Centralized Monitoring จึงไม่ใช่เพียงการเปลี่ยนจากเอกสารมาเป็นระบบดิจิทัล แต่เป็นการเปลี่ยนวิธีบริหารสินทรัพย์จาก “ซ่อมเมื่อเสีย” ไปสู่ “ตรวจพบ วางแผน และจัดการก่อนเกิดความเสียหาย”
ทำไมการบริหารเครื่องจักรจึงเป็นความท้าทายของโรงงานในประเทศไทย
โรงงานอุตสาหกรรมในประเทศไทยกำลังเผชิญกับความท้าทายด้านการบริหารเครื่องจักรที่มีจำนวนมากขึ้นและมีความซับซ้อนมากขึ้น โดยเฉพาะเมื่อระบบอัตโนมัติเข้ามามีบทบาทในกระบวนการผลิต ขณะที่บุคลากรด้าน Maintenance ที่มีทักษะเฉพาะทางหาได้ยากขึ้น
ปัญหาที่พบได้บ่อย ได้แก่
ดังนั้น ปัญหาหลักไม่ได้เกิดจากการขาดแคลนช่างซ่อมบำรุงเพียงอย่างเดียว แต่ยังเกิดจากการ ขาด Visibility ของข้อมูลเครื่องจักรในภาพรวม
เมื่อผสาน IoT Sensors, CMMS และ Predictive Maintenance Analytics เข้าด้วยกัน ทีม O&M จะสามารถติดตามสถานะของเครื่องจักร ตรวจจับสัญญาณผิดปกติ และวางแผนการบำรุงรักษาได้อย่างเป็นระบบมากขึ้น
O&M Outsourcing สำหรับโรงงานคืออะไร
O&M Outsourcing หรือ Operations & Maintenance Outsourcing คือการว่าจ้างผู้เชี่ยวชาญภายนอกเข้ามาช่วยรับผิดชอบงานด้านการติดตามสภาพเครื่องจักร การวางแผนบำรุงรักษา การวิเคราะห์ข้อมูล และการตอบสนองต่อปัญหาทางเทคนิค
แทนที่โรงงานจะต้องสร้างทีม เครื่องมือ ระบบ Monitoring และ Software Infrastructure ทั้งหมดขึ้นเอง
บริการ O&M สำหรับโรงงานอุตสาหกรรมโดยทั่วไปอาจครอบคลุมถึง
- การตรวจสอบเครื่องจักรตามรอบ
- การวางแผนและดำเนินการ Preventive Maintenance
- การติดตามเครื่องจักรผ่าน IoT Sensors
- การ Monitoring ผ่านแพลตฟอร์มแบบรวมศูนย์
- การจัดการ Work Order ผ่าน CMMS
- การจัดทำรายงานด้านเครื่องจักรและพลังงาน
- การตอบสนองต่อเหตุฉุกเฉิน
- การวิเคราะห์ข้อมูลเพื่อปรับปรุงประสิทธิภาพอย่างต่อเนื่อง
เหตุผลสำคัญในการเลือกใช้ O&M Outsourcing ไม่ได้มีเพียงเรื่องต้นทุน แต่ยังรวมถึง ความเชี่ยวชาญเฉพาะทาง ความต่อเนื่องของกระบวนการ และการเข้าถึงระบบ Monitoring ที่มีประสิทธิภาพ
ผู้ให้บริการ O&M ที่มีประสบการณ์สามารถนำ Process Standard, IoT Sensors, CMMS และ Centralized Dashboard มาใช้ร่วมกัน ซึ่งอาจช่วยลดระยะเวลาและต้นทุนที่โรงงานต้องใช้ในการพัฒนาระบบทั้งหมดด้วยตนเอง
นอกจากนี้ ยังช่วยลดความเสี่ยงจากการพึ่งพาช่างเพียงหนึ่งหรือสองคนในการถือครองข้อมูลสำคัญของเครื่องจักรทั้งหมด
การ Outsource งาน O&M จึงไม่จำเป็นต้องหมายถึงการสูญเสียการควบคุม
ในทางกลับกัน หากระบบได้รับการออกแบบอย่างเหมาะสม ผู้บริหารและทีมโรงงานจะสามารถมองเห็นข้อมูลการทำงานแบบ Real-time ผ่านแพลตฟอร์มเดียวได้มากกว่าการรอรายงานสรุปเป็นรายสัปดาห์หรือรายเดือน
Centralized Monitoring คืออะไร
หัวใจสำคัญของระบบ O&M ยุคใหม่คือ Centralized Monitoring หรือระบบติดตามเครื่องจักรแบบรวมศูนย์
ในโรงงานทั่วไป ข้อมูลของเครื่องจักรแต่ละประเภทอาจถูกจัดเก็บอยู่คนละระบบ เช่น
- เครื่องอัดอากาศเก็บข้อมูลไว้ใน Spreadsheet
- Chiller บันทึกค่าการทำงานไว้ใน Log Sheet
- มอเตอร์มีข้อมูลการซ่อมอยู่ในสมุดบันทึกของช่าง
- ระบบพลังงานอยู่ใน Software อีกระบบหนึ่ง
เมื่อข้อมูลกระจัดกระจาย การมองเห็นภาพรวมและการวิเคราะห์ความสัมพันธ์ระหว่างเครื่องจักรจึงทำได้ยาก
Centralized Monitoring จะรวบรวมข้อมูลจากหลายระบบเข้าสู่แพลตฟอร์มเดียว เพื่อให้ทีมที่เกี่ยวข้องสามารถเข้าถึงข้อมูลชุดเดียวกัน
Dashboard ที่มีประสิทธิภาพสามารถแสดงข้อมูล เช่น
- สถานะของเครื่องจักรแบบ Real-time
- เครื่องจักรที่กำลังทำงาน หยุดทำงาน หรือมี Alarm
- แนวโน้มอุณหภูมิและการสั่นสะเทือน
- กระแสไฟฟ้าและ Power Consumption
- ชั่วโมงการทำงาน
- Maintenance Schedule
- Work Order Status
- Alarm และระดับความรุนแรง
- ข้อมูลการใช้พลังงานแยกตามเครื่องจักรหรือสายการผลิต
ประโยชน์ของระบบแบบรวมศูนย์จะชัดเจนมากขึ้นเมื่อโรงงานมีเครื่องจักรจำนวนมาก
ตัวอย่างเช่น ค่าการสั่นสะเทือนของ Chiller หนึ่งเครื่องอาจไม่สามารถบอกได้ทันทีว่าเครื่องจักรกำลังมีปัญหาหรือไม่
แต่เมื่อข้อมูลดังกล่าวถูกเปรียบเทียบกับ
- ประวัติของ Chiller เครื่องเดิม
- Chiller เครื่องอื่นในระบบเดียวกัน
- Load ในช่วงเวลาเดียวกัน
- อุณหภูมิแวดล้อม
- ข้อมูลจาก Sensor อื่นที่เกี่ยวข้อง
ทีม Maintenance จะสามารถวิเคราะห์แนวโน้มและจัดลำดับความเร่งด่วนของปัญหาได้แม่นยำขึ้น
สำหรับองค์กรที่มีหลายโรงงาน Centralized Monitoring ยังสามารถขยายเป็น Multi-site Monitoring โดยใช้ Dashboard เดียวติดตามสินทรัพย์จากหลายพื้นที่ได้
ช่วยให้ผู้บริหารสามารถเปรียบเทียบประสิทธิภาพระหว่างโรงงาน จัดลำดับทรัพยากร และติดตามสถานการณ์โดยไม่จำเป็นต้องเดินทางไปยังทุกพื้นที่ด้วยตนเอง
IoT Sensors ช่วยติดตามสุขภาพเครื่องจักรได้อย่างไร
IoT หรือ Internet of Things Sensors เป็น Data Collection Layer ที่ทำหน้าที่เก็บข้อมูลจากเครื่องจักรและส่งเข้าสู่ระบบ Monitoring
แทนที่จะให้ช่างเดินตรวจและจดค่าตามรอบเวลาเพียงอย่างเดียว Sensor สามารถตรวจวัดข้อมูลอย่างต่อเนื่อง และส่งข้อมูลผ่านเครือข่ายเข้าสู่แพลตฟอร์มส่วนกลางโดยอัตโนมัติ
Sensor ที่นิยมใช้กับเครื่องจักรในโรงงาน ได้แก่
Vibration Sensors
ใช้ตรวจจับการสั่นสะเทือนของอุปกรณ์หมุน เช่น
- Motor
- Pump
- Compressor
- Fan
สามารถช่วยตรวจจับสัญญาณที่เกี่ยวข้องกับ Bearing Wear, Misalignment หรือ Imbalance ก่อนที่ปัญหาจะพัฒนาไปสู่ความเสียหายที่รุนแรงขึ้น
Temperature Sensors
ใช้ติดตามอุณหภูมิของ
- ตู้ไฟฟ้า
- Transformer
- Motor
- Bearing
- เครื่องจักรกล
ช่วยตรวจจับภาวะอุณหภูมิสูงผิดปกติซึ่งอาจเป็นสัญญาณของปัญหาด้านเครื่องจักรหรือระบบไฟฟ้า
Current และ Power Sensors
ใช้ติดตามโหลดไฟฟ้า กระแสไฟ กำลังไฟฟ้า และรูปแบบการใช้พลังงาน
นอกจากใช้ด้าน Energy Monitoring แล้ว การเปลี่ยนแปลงของ Current Profile ยังสามารถเป็นข้อมูลประกอบการวิเคราะห์สุขภาพของเครื่องจักรได้
Pressure Sensors
เหมาะกับระบบ เช่น
- Compressed Air
- Hydraulic System
- Process Pipeline
สามารถใช้ตรวจจับแรงดันผิดปกติ การรั่วไหล หรือการอุดตันในระบบได้
Environmental Sensors
ใช้ตรวจวัดปัจจัย เช่น
- อุณหภูมิแวดล้อม
- ความชื้น
- ฝุ่นละออง
ข้อมูลเหล่านี้มีความสำคัญสำหรับโรงงานในประเทศไทย เนื่องจากอุณหภูมิและความชื้นสูงสามารถส่งผลต่อสภาพแวดล้อมการทำงานและอายุการใช้งานของอุปกรณ์บางประเภท
อย่างไรก็ตาม ระบบ IoT ที่มีประสิทธิภาพไม่ได้ขึ้นอยู่กับตัว Sensor เพียงอย่างเดียว
Data Pipeline หรือกระบวนการส่งข้อมูลตั้งแต่ Sensor ไปยัง Platform ก็มีความสำคัญเช่นกัน
ข้อมูลอาจถูกส่งผ่าน
- Cellular Network
- Wi-Fi
- Ethernet
- Modbus
- RS485
- Industrial Communication Protocol อื่น ๆ
ระบบต้องสามารถรวบรวมข้อมูลได้อย่างต่อเนื่อง และรองรับเครื่องจักรหลายยี่ห้อหรือหลาย Generation
หากแต่ละระบบไม่สามารถเชื่อมต่อกันได้ โรงงานอาจเพียงเปลี่ยนจากข้อมูลที่อยู่ใน Spreadsheet หลายชุด ไปเป็นข้อมูลที่อยู่ใน Software หลายระบบแทน ซึ่งไม่ได้แก้ปัญหาเรื่อง Centralized Visibility อย่างแท้จริง
CMMS คืออะไร และช่วยบริหารงาน Maintenance อย่างไร
CMMS หรือ Computerized Maintenance Management System คือระบบสำหรับบริหารจัดการงานบำรุงรักษาและข้อมูลสินทรัพย์ของโรงงาน
หาก IoT Sensors เปรียบเสมือน “ดวงตา” ที่คอยตรวจจับข้อมูล CMMS ก็เป็นระบบที่ช่วยเปลี่ยนข้อมูลเหล่านั้นให้กลายเป็นงานที่สามารถดำเนินการได้จริง
ความสามารถหลักของ CMMS มักประกอบด้วย
Asset Registry
ฐานข้อมูลเครื่องจักรและอุปกรณ์ทั้งหมด เช่น
- Equipment Specification
- Serial Number
- วันที่ติดตั้ง
- ประวัติการบำรุงรักษา
- อายุการใช้งาน
- ประวัติการเปลี่ยนอะไหล่
- Manual และเอกสารที่เกี่ยวข้อง
ช่วยให้ทีม Maintenance สามารถค้นหาข้อมูลย้อนหลังของแต่ละ Asset ได้จากระบบเดียว
Work Order Management
CMMS สามารถสร้างและติดตาม Work Order จากหลายแหล่ง เช่น
- Preventive Maintenance Schedule
- Sensor Alert
- Condition Threshold
- คำร้องขอจากผู้ใช้งาน
- การตรวจพบปัญหาจากทีม Maintenance
ระบบสามารถติดตามสถานะงานตั้งแต่เปิด Work Order มอบหมายงาน ไปจนถึงการปิดงานและบันทึกผล
Spare Parts Inventory
CMMS สามารถเชื่อมโยง Work Order กับรายการอะไหล่ที่ต้องใช้
ช่วยให้โรงงานวางแผน Stock ได้เหมาะสมขึ้น และลดทั้งความเสี่ยงจากอะไหล่ไม่เพียงพอและการเก็บอะไหล่มากเกินความจำเป็น
Maintenance Scheduling
ระบบรองรับทั้ง
Calendar-Based Maintenance
การบำรุงรักษาตามช่วงเวลาที่กำหนด เช่น รายเดือน รายไตรมาส หรือรายปี
และ
Condition-Based Maintenance
การบำรุงรักษาตามสภาพจริงของเครื่องจักร โดยอ้างอิงข้อมูลที่ได้รับจาก Sensor
สองแนวทางสามารถทำงานร่วมกันได้ ขึ้นอยู่กับความสำคัญและลักษณะของ Asset แต่ละประเภท
Maintenance History
ทุกกิจกรรมสามารถถูกบันทึกไว้ในฐานข้อมูล เช่น
- วันที่ซ่อม
- สาเหตุ
- ชิ้นส่วนที่เปลี่ยน
- ผู้ดำเนินการ
- ค่าใช้จ่าย
- Downtime
- ภาพประกอบ
- Sensor Data ที่เกี่ยวข้อง
ช่วยลด Tribal Knowledge Risk และทำให้ข้อมูลไม่สูญหายไปพร้อมกับบุคลากร
IoT + CMMS ทำงานร่วมกันอย่างไร
คุณค่าของระบบ Maintenance ยุคใหม่เกิดขึ้นเมื่อ IoT และ CMMS เชื่อมต่อกัน
IoT Sensors ทำหน้าที่ตรวจจับสัญญาณเริ่มต้นของความผิดปกติ
จากนั้นข้อมูลสามารถถูกส่งเข้าสู่ CMMS เพื่อ
- สร้าง Alert
- เปิด Work Order
- มอบหมายงาน
- ตรวจสอบประวัติเครื่องจักร
- ตรวจสอบอะไหล่ที่จำเป็น
- ติดตามการดำเนินงานจนเสร็จสมบูรณ์
ตัวอย่างเช่น หาก Vibration Sensor ตรวจพบว่าค่าการสั่นสะเทือนของ Motor เพิ่มสูงขึ้นผิดปกติ
ระบบสามารถ
- ส่งข้อมูลเข้าสู่ Centralized Monitoring
- เปรียบเทียบกับ Threshold หรือ Historical Trend
- สร้าง Alert
- เปิด Work Order ใน CMMS
- มอบหมายงานให้ทีม Maintenance
- เตรียมข้อมูลและอะไหล่ที่เกี่ยวข้อง
- บันทึกผลการตรวจสอบกลับเข้าสู่ระบบ
กระบวนการนี้ช่วยลดการพึ่งพาการสังเกตจากบุคคล และทำให้งาน Maintenance สามารถดำเนินการได้อย่างเป็นระบบมากขึ้น
Preventive Maintenance, Condition-Based Maintenance และ Reactive Maintenance ต่างกันอย่างไร
หนึ่งในเหตุผลสำคัญที่โรงงานนำ IoT และ CMMS มาใช้ คือความต้องการลดการพึ่งพา Reactive Maintenance
Reactive Maintenance
คือการรอให้เครื่องจักรเกิดความเสียหายก่อนจึงดำเนินการซ่อม
ต้นทุนที่เกิดขึ้นอาจไม่ได้มีเพียงค่าอะไหล่และค่าซ่อม แต่รวมถึง
- Production Downtime
- ค่าอะไหล่เร่งด่วน
- ค่าแรงล่วงเวลา
- Secondary Damage
- ความเสียหายที่ลุกลามไปยังชิ้นส่วนอื่น
- ผลกระทบต่อแผนการผลิต
Preventive Maintenance
คือการบำรุงรักษาตามแผนล่วงหน้า เช่น ตรวจสอบหรือเปลี่ยนอะไหล่ตามระยะเวลาหรือชั่วโมงการทำงาน
ข้อดีคือสามารถกำหนดช่วงเวลาหยุดเครื่อง เตรียมทีมและอะไหล่ได้ล่วงหน้า
อย่างไรก็ตาม หากใช้ Calendar-Based Maintenance เพียงอย่างเดียว อาจเกิดกรณีที่
- ซ่อมหรือเปลี่ยนชิ้นส่วนเร็วกว่าที่จำเป็น
- ไม่สามารถตรวจพบ Asset ที่เสื่อมเร็วกว่ารอบที่กำหนด
Condition-Based Maintenance
Condition-Based Maintenance ใช้ข้อมูลจาก Sensor และสภาพการทำงานจริงของเครื่องจักรมาประกอบการตัดสินใจ
แทนที่จะถามว่า
“ถึงเวลาซ่อมหรือยัง?”
ระบบจะพิจารณาว่า
“สภาพจริงของเครื่องจักรเริ่มมีแนวโน้มผิดปกติหรือไม่?”
เมื่อใช้ข้อมูลจาก IoT ร่วมกับ CMMS โรงงานจึงสามารถเปลี่ยนจากการตัดสินใจตามปฏิทินเพียงอย่างเดียว ไปสู่ Evidence-Based Maintenance ที่อ้างอิงข้อมูลจากเครื่องจักรจริง
Predictive Maintenance คืออะไร
Predictive Maintenance เป็นการนำข้อมูลการทำงานของเครื่องจักรมาวิเคราะห์แนวโน้ม เพื่อประเมินความเสี่ยงของความเสียหายก่อนที่จะเกิด Breakdown
ข้อมูลที่นำมาวิเคราะห์อาจประกอบด้วย
- Vibration
- Temperature
- Current
- Power Consumption
- Pressure
- Runtime
- Alarm History
- Maintenance History
หากระบบตรวจพบว่าค่าบางตัวกำลังเปลี่ยนแปลงจาก Baseline อย่างต่อเนื่อง ทีม Maintenance สามารถวางแผนตรวจสอบหรือซ่อมก่อนที่เครื่องจักรจะหยุดทำงานจริง
Predictive Maintenance จึงช่วยให้โรงงานสามารถจัดลำดับความสำคัญของงาน Maintenance ตามความเสี่ยงแทนการดำเนินงานทุกอย่างด้วยรอบเวลาเดียวกัน
Automated Maintenance Reporting ช่วยลดงานเอกสารได้อย่างไร
การบันทึกข้อมูลผ่านเอกสารและ Spreadsheet ด้วยมือยังพบได้ในโรงงานจำนวนมาก
ข้อจำกัดที่พบได้ เช่น
- ใช้เวลารวบรวมข้อมูล
- ข้อมูลสูญหายได้
- รูปแบบข้อมูลไม่สม่ำเสมอ
- ข้อมูลกระจายอยู่หลายไฟล์
- วิเคราะห์แนวโน้มย้อนหลังได้ยาก
ระบบ Centralized Monitoring และ CMMS สามารถช่วยเปลี่ยนกระบวนการเหล่านี้เป็น Digital Workflow ได้
Digital Work Order
ช่างสามารถบันทึกการดำเนินงานผ่าน Mobile Device ณ จุดปฏิบัติงาน เช่น
- เวลาเริ่มและปิดงาน
- รายละเอียดปัญหา
- วิธีแก้ไข
- Comment
- อะไหล่ที่ใช้
- รูปภาพประกอบ
ข้อมูลจะถูกเก็บเข้าสู่ฐานข้อมูลทันที
Automated Reports
ระบบสามารถสร้างรายงานตามรอบเวลาที่กำหนด โดยใช้ข้อมูลจากฐานข้อมูลเดียวกับที่ใช้ Monitoring
ช่วยลดเวลาในการรวบรวมข้อมูลจากหลายแหล่งก่อนจัดทำรายงาน
Audit-Ready Maintenance History
เมื่อทุกกิจกรรมถูกบันทึกแบบ Digital โรงงานสามารถเรียกดู Maintenance History ย้อนหลังได้ง่ายขึ้น
ช่วยสนับสนุนทั้งการวิเคราะห์ภายใน การตรวจสอบ และการติดตามมาตรฐานที่เกี่ยวข้อง
Energy Monitoring สามารถทำงานร่วมกับระบบ Maintenance ได้อย่างไร
Sensor Infrastructure ที่ใช้ติดตามสุขภาพของเครื่องจักร สามารถนำมาใช้ด้าน Energy Monitoring ได้เช่นกัน
ข้อมูลที่สามารถติดตามได้ เช่น
- การใช้พลังงานไฟฟ้า หรือ kWh
- Power Demand
- Current
- Power Factor
- Harmonic Distortion
- Energy Consumption แยกตามเครื่องจักร
- Energy Consumption แยกตามสายการผลิต
ข้อมูลดังกล่าวช่วยให้โรงงานระบุได้ว่า Asset หรือ Process ใดเป็นแหล่งใช้พลังงานหลัก
นอกจากนี้ การใช้พลังงานยังสามารถเป็น Indicator ของสุขภาพเครื่องจักรได้
ตัวอย่างเช่น Motor ที่เริ่มใช้กระแสไฟมากกว่าค่าปกติ อาจสะท้อนทั้ง
- ประสิทธิภาพพลังงานที่ลดลง
- ปัญหาด้านเครื่องกลที่กำลังเกิดขึ้น
ดังนั้นข้อมูล Maintenance และ Energy จึงไม่จำเป็นต้องถูกบริหารเป็นสองเรื่องแยกจากกัน
Centralized Monitoring สามารถช่วยให้ทีม Engineering มองเห็นความสัมพันธ์ระหว่าง Equipment Health และ Energy Efficiency ได้จากข้อมูลชุดเดียว
ระบบ Monitoring ช่วยสนับสนุนการติดตามการปล่อย CO₂ ได้อย่างไร
เมื่อโรงงานสามารถเก็บข้อมูลการใช้พลังงานได้ในระดับเครื่องจักร สายการผลิต หรือโรงงาน ข้อมูลเหล่านี้ยังสามารถนำไปใช้ประกอบการคำนวณการปล่อยก๊าซเรือนกระจกได้
ระบบสามารถนำข้อมูลการใช้พลังงานมาคำนวณร่วมกับค่า Emission Factor ที่เกี่ยวข้อง เพื่อสนับสนุนการจัดทำข้อมูลด้านพลังงานและ Carbon Reporting
สำหรับผู้ผลิตที่ต้องเผชิญกับข้อกำหนดด้าน ESG หรือ Carbon Disclosure การมีข้อมูลพลังงานแบบ Digital และสามารถตรวจสอบย้อนหลังได้ จะช่วยลดภาระการรวบรวมข้อมูลด้วยมือ และเพิ่มความต่อเนื่องของข้อมูลในระยะยาว
ระบบแจ้งเตือน 24/7 ช่วยตรวจพบปัญหาก่อนเกิด Downtime ได้อย่างไร
เครื่องจักรไม่ได้เกิดปัญหาเฉพาะในเวลาทำงานปกติ
สำหรับโรงงานที่ทำงานหลายกะหรือมีกระบวนการผลิตต่อเนื่อง ระบบ Alerting จึงเป็นองค์ประกอบสำคัญของ Centralized Monitoring
ระบบแจ้งเตือนที่มีประสิทธิภาพอาจประกอบด้วย
Threshold-Based Alerts
แจ้งเตือนเมื่อค่าที่วัดได้สูงหรือต่ำกว่าขอบเขตที่กำหนด เช่น
- Temperature
- Vibration
- Current
- Pressure
Trend-Based Alerts
ตรวจจับแนวโน้มที่ผิดปกติ แม้ว่าค่าปัจจุบันยังไม่เกิน Threshold
วิธีนี้ช่วยให้ทีมงานมีเวลาในการตรวจสอบและวางแผนก่อนที่ปัญหาจะพัฒนาไปถึงระดับ Critical
Severity Classification
แบ่งระดับความรุนแรงของ Alarm เช่น
- Warning
- Major
- Critical
เพื่อให้ทีมงานสามารถจัดลำดับความสำคัญในการตอบสนองได้
Multi-Channel Notification
แจ้งเตือนผ่านช่องทางที่เหมาะสม เช่น
- Application
- SMS
- Phone Call
โดยกำหนดช่องทางตามระดับความรุนแรงของเหตุการณ์
สำหรับโรงงานที่ทำงาน 24 ชั่วโมง ระบบจึงสามารถช่วยลดการพึ่งพาการสังเกตจากช่างหน้างานเพียงอย่างเดียว และเพิ่มโอกาสในการตรวจพบปัญหาตั้งแต่ระยะเริ่มต้น
Remote Diagnostics ช่วยลดเวลาตอบสนองเมื่อเครื่องจักรเกิดปัญหาได้อย่างไร
เมื่อระบบ Monitoring ตรวจพบความผิดปกติ ความเร็วและความแม่นยำในการตอบสนองเป็นปัจจัยสำคัญต่อ Downtime
รูปแบบ O&M แบบรวมศูนย์สามารถแบ่งกระบวนการตอบสนองออกเป็นสองขั้นตอนหลัก
1. Remote Diagnostics
ทีมเทคนิคสามารถตรวจสอบ Real-time Data และ Historical Data ก่อนส่งทีมเข้าหน้างาน เพื่อประเมินว่าปัญหาน่าจะเกิดจาก
- Sensor Error
- Parameter Setting
- Communication Problem
- Electrical Issue
- Mechanical Failure
การวิเคราะห์เบื้องต้นจากระยะไกลช่วยให้ทีมงานเข้าใจสถานการณ์ก่อนเดินทางเข้าสู่พื้นที่
2. Targeted On-site Dispatch
หากจำเป็นต้องเข้าหน้างาน ทีมช่างสามารถเดินทางไปพร้อมข้อมูล เช่น
- ประวัติเครื่องจักร
- Alarm History
- Sensor Trend
- สาเหตุที่คาดการณ์ไว้
- รายการอะไหล่ที่อาจต้องใช้
แทนที่จะเริ่มต้นวิเคราะห์ปัญหาจากศูนย์เมื่อไปถึงโรงงาน
แนวทางนี้สามารถช่วยลดระยะเวลาการวิเคราะห์และลดการเดินทางที่ไม่จำเป็น โดยเฉพาะโรงงานที่ตั้งอยู่นอกพื้นที่ที่มีทีมบริการประจำ
IoT + CMMS สามารถช่วยลดต้นทุน Maintenance ได้อย่างไร
ประโยชน์ของ IoT, CMMS และ Centralized Monitoring ไม่ได้เกิดจากเทคโนโลยีใดเทคโนโลยีหนึ่งเพียงอย่างเดียว แต่เกิดจากการทำงานร่วมกันของหลายระบบ ได้แก่
- IoT Sensors สำหรับ Data Collection
- Centralized Monitoring สำหรับ Visibility
- CMMS สำหรับ Work Order และ Maintenance Management
- Condition-Based Maintenance
- Predictive Analytics
- Remote Diagnostics
- O&M Service
กลไกสำคัญที่สามารถช่วยลดต้นทุน ได้แก่
ลด Unplanned Downtime
การตรวจพบสัญญาณผิดปกติตั้งแต่ระยะเริ่มต้นช่วยให้ทีม Maintenance สามารถวางแผนตรวจสอบและซ่อมก่อนเกิด Breakdown รุนแรง
ลดค่าใช้จ่ายจากงานซ่อมฉุกเฉิน
งานที่สามารถวางแผนล่วงหน้าได้ช่วยลดความจำเป็นในการ
- สั่งซื้ออะไหล่แบบเร่งด่วน
- ใช้แรงงานนอกเวลาทำงาน
- หยุดสายการผลิตแบบไม่วางแผน
ลด Secondary Damage
การตรวจพบความเสียหายตั้งแต่ต้นสามารถช่วยลดโอกาสที่ปัญหาของชิ้นส่วนหนึ่งจะส่งผลต่อชิ้นส่วนอื่น
ยืดอายุการใช้งานของ Asset
การบำรุงรักษาที่อ้างอิงข้อมูลจริงช่วยให้เครื่องจักรถูกดูแลในเวลาที่เหมาะสม และลดการปล่อยให้ปัญหาเล็กพัฒนาเป็นความเสียหายที่รุนแรงขึ้น
ลดภาระงานด้านเอกสาร
Automated Reporting และ Digital Work Order ช่วยลดเวลาที่ทีม Maintenance ต้องใช้ในการรวบรวมและจัดทำข้อมูลด้วยตนเอง
ผลลัพธ์ที่เกิดขึ้นจริงจะแตกต่างกันตามประเภทของเครื่องจักร สภาพระบบเดิม ระดับของ Reactive Maintenance และขอบเขตการนำระบบไปใช้งาน
ดังนั้น ก่อนการลงทุนควรประเมิน Baseline ของโรงงาน เช่น
- Maintenance Cost
- Breakdown Frequency
- Downtime
- MTBF
- MTTR
- Energy Consumption
- Spare Parts Cost
- Emergency Maintenance Cost
เพื่อให้สามารถเปรียบเทียบผลลัพธ์หลังนำระบบมาใช้ได้อย่างเป็นรูปธรรม
O&M ยุคใหม่ไม่ได้มีเพียงการส่งช่างเข้าตรวจตามรอบ
สำหรับโรงงานที่กำลังพิจารณา O&M Outsourcing หนึ่งในประเด็นสำคัญที่ควรประเมินคือความสามารถด้าน Centralized Monitoring และ Data Integration
ผู้ให้บริการที่มีเพียงการส่งช่างเข้าตรวจตามรอบ อาจช่วยดำเนินงาน Preventive Maintenance ได้ แต่ยังไม่สามารถสร้าง Predictive Visibility ได้เต็มรูปแบบหากไม่มีข้อมูลเครื่องจักรที่ติดตามอย่างต่อเนื่อง
แนวทาง O&M ยุคใหม่จึงควรสามารถเชื่อมโยง
IoT Sensors → Centralized Monitoring → Analytics → CMMS → Work Order → Maintenance Action
ให้เป็นกระบวนการเดียวกัน
ELMO TECH นำแนวทางการบริหารจัดการแบบรวมศูนย์มาใช้ โดยผสาน IoT Sensors, CMMS Work Orders และระบบ Monitoring เพื่อช่วยให้สามารถติดตามและบริหารเครื่องจักรจำนวนมากจากศูนย์กลาง
แนวทางดังกล่าวช่วยเปลี่ยนงาน O&M จากการ “รอรับปัญหาและส่งทีมเข้าซ่อม” ไปสู่การบริหารเครื่องจักรด้วยข้อมูลที่สามารถตรวจสอบ วิเคราะห์ และนำมาใช้วางแผนได้
สรุป: IoT + CMMS ช่วยเปลี่ยน Maintenance จาก Reactive สู่ Predictive
สำหรับโรงงานที่มีเครื่องจักรจำนวนมาก ความท้าทายของ Maintenance ไม่ได้อยู่เพียงที่จำนวนช่างหรือจำนวนครั้งของการตรวจเครื่อง
แต่คือคำถามว่า
“โรงงานสามารถมองเห็นสถานะของเครื่องจักรได้เร็วเพียงใด และสามารถเปลี่ยนข้อมูลเหล่านั้นให้เป็นการดำเนินการก่อนเกิดความเสียหายได้หรือไม่”
IoT Sensors ช่วยเก็บข้อมูลจากเครื่องจักร
Centralized Monitoring ช่วยรวมข้อมูลให้มองเห็นภาพรวม
CMMS ช่วยเปลี่ยนข้อมูลเป็น Work Order และ Maintenance Plan
ส่วน O&M Team ทำหน้าที่วิเคราะห์ ตัดสินใจ และดำเนินการแก้ไข
เมื่อระบบเหล่านี้ทำงานร่วมกัน โรงงานสามารถยกระดับจาก Reactive Maintenance ไปสู่ Condition-Based และ Predictive Maintenance ได้อย่างเป็นระบบ
ผลลัพธ์ที่สำคัญไม่ได้มีเพียงการลดค่าซ่อม แต่รวมถึง
- ลด Unplanned Downtime
- เพิ่ม Visibility ของเครื่องจักร
- ลด Tribal Knowledge
- เพิ่มประสิทธิภาพการวางแผน Maintenance
- ลดงานเอกสาร
- เชื่อมโยงข้อมูล Maintenance กับ Energy Monitoring
- สนับสนุนการบริหารสินทรัพย์ในระยะยาว
สำหรับโรงงานที่ต้องการเพิ่มประสิทธิภาพการดำเนินงาน การสร้างระบบ O&M ที่ขับเคลื่อนด้วยข้อมูลจึงเป็นก้าวสำคัญจากการ “บำรุงรักษาเครื่องจักร” ไปสู่การ “บริหารประสิทธิภาพและความเสี่ยงของสินทรัพย์ทั้งโรงงาน”
Blog
Our Latest Contents
Check out the latest news from the engineering industry, innovative implementations, and technical developments.
คำอธิบายเชิงปฏิบัติสำหรับการใช้ IoT และ CMMS เพื่อขับเคลื่อนบริการ O&M อัจฉริยะในประเทศไทย ครอบคลุมการสร้างระบบมอนิเตอร์แบบรวมศูนย์ การลด downtime ด้วยการบำรุงรักษาเชิงพยากรณ์ กลไกลดต้นทุนอุปกรณ์ได้สูงสุดถึง 50% และวิธีวัดผลลัพธ์ เหมาะสำหรับผู้จัดการฝ่ายซ่อมบำรุงและผู้บริหารระดับสูง พร้อมกรณีศึกษาและข้อมูลล่าสุด
คำอธิบายเชิงปฏิบัติสำหรับการผสมผสานโซลาร์เซลล์กับระบบกักเก็บพลังงานแบตเตอรี่ (BESS) เพื่อลดค่าไฟฟ้าของโรงงานในไทย ครอบคลุมการใช้กลยุทธ์ Peak Shift การใช้ประโยชน์จากพลังงานส่วนเกิน ระบบสำรองไฟยามฉุกเฉิน และระยะเวลาคืนทุน เหมาะสำหรับผู้จัดการฝ่ายอาคารและผู้บริหารระดับสูง พร้อมกรณีศึกษาและข้อมูลล่าสุด
คำอธิบายเชิงปฏิบัติสำหรับโซลูชันงานวิศวกรรม จัดซื้อ และก่อสร้าง (EPC) ที่ได้รับการรับรองมาตรฐาน ISO9001 สำหรับภาคการผลิตในประเทศไทย ครอบคลุมระบบงานแบบครบวงจรตั้งแต่ออกแบบจนถึงติดตั้ง กระบวนการควบคุมคุณภาพ ผลการลดต้นทุน และแนวทางบริหารโครงการ เหมาะสำหรับผู้บริหารและผู้จัดการโรงงาน พร้อมกรณีศึกษาและข้อมูลล่าสุด