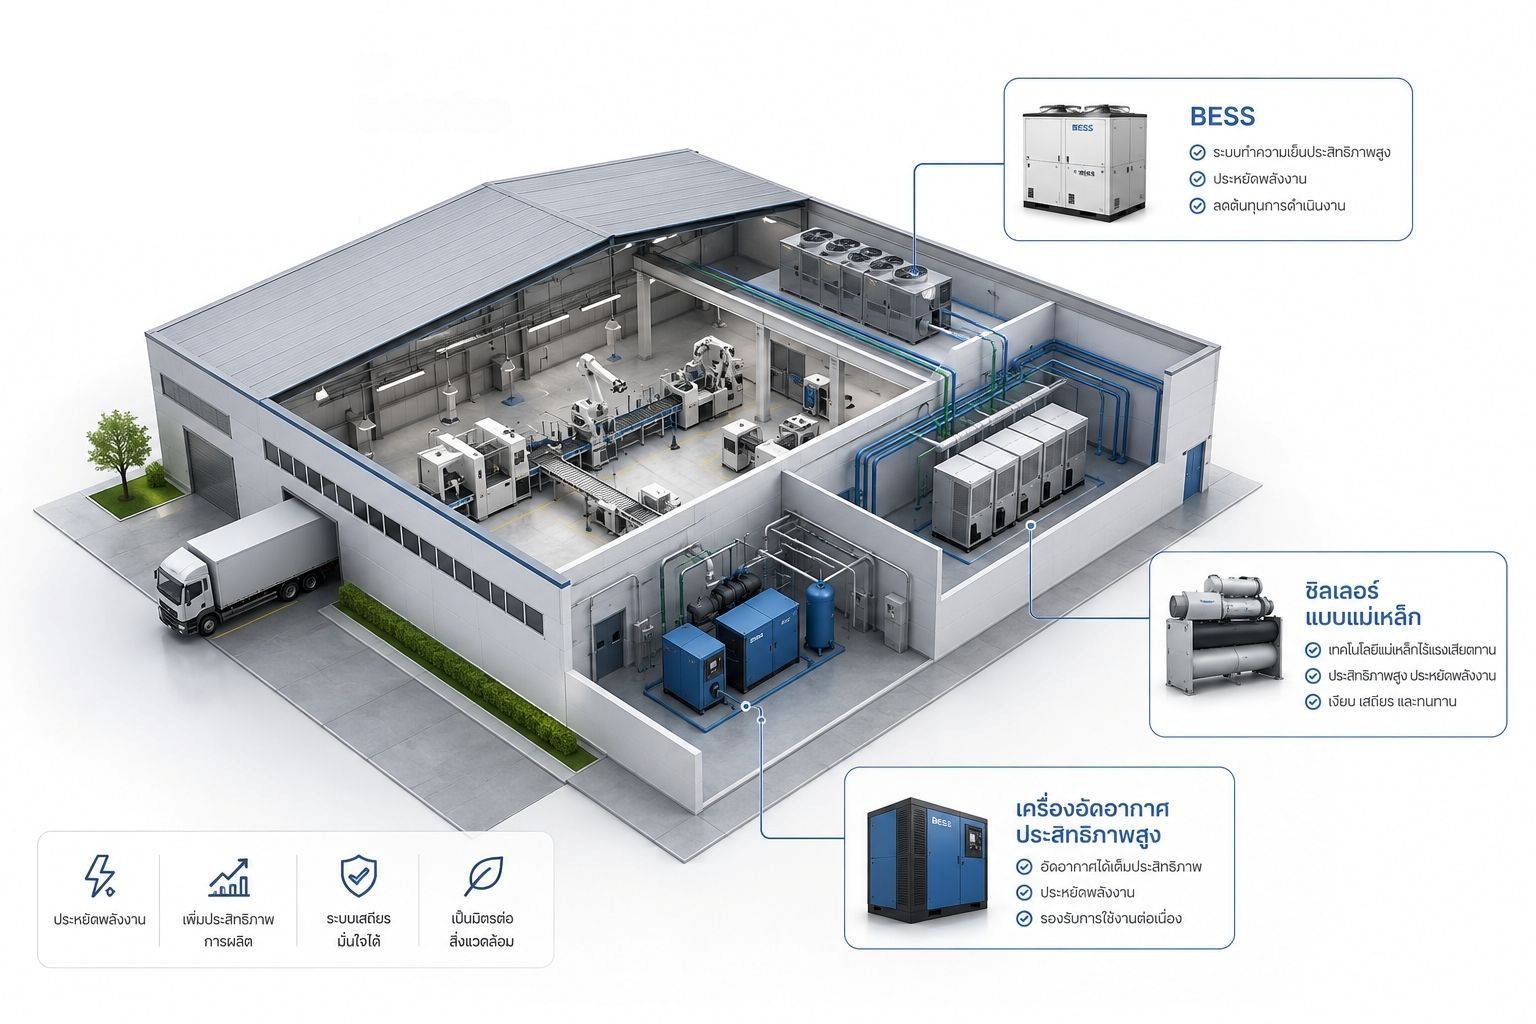
カーボンニュートラルは、もはやサステナビリティの議論ではなく、調達要件へと変化している。カーボンニュートラルを目指すタイの工場には「意志」だけでは不十分であり、具体的な設備、適切な導入順序、そして実測データによる検証に基づいた実用的なエンジニアリングソリューションが必要である。本ロードマップでは、実際にCO2を削減する設備は何か、それをどの順番で導入すべきか、そしてその効果をどのように測定するかを解説する。
なぜ今、タイにおいてカーボンニュートラルが経営課題なのか
EU、米国、そして地域サプライチェーンへ輸出するタイの製造業者は、もはや炭素排出量の開示を「任意」ではなく「取引条件」として求められている。EUの炭素国境調整メカニズム(CBAM)のような制度は、鉄鋼・セメント・アルミニウムなどの分野で輸入品の炭素強度に直接価格を反映し、サプライチェーン全体へと影響を拡大している。
また、経済的観点からもカーボン削減は合理的である。エネルギーは多くの工場で最大の可変コストの一つであり、CO2削減設備(高効率モーター、太陽光発電、蓄電池、熱回収など)はそのまま電力コスト削減にも直結する。
タイの電力は依然として天然ガスや石炭依存度が高く、工場が1kW削減することはそのまま実質的なCO2削減につながる。つまりカーボンニュートラルは「報告業務」ではなく「エンジニアリング課題」である。
タイの環境規制:製造業が理解すべきポイント
タイの工場は以下の規制・枠組みの下にある:
- 工業省/工場局(DIW)によるエネルギー報告義務
- エネルギー保存促進法(Energy Conservation Act)
- パリ協定に基づく国家削減目標(NDC)
- タイ温室効果ガス管理機構(TGO)によるT-VER制度
さらに実務上は、国内規制よりも「輸出先企業のScope 3要求」が強いケースが多い。したがって、規制対応は最低ラインであり、実際の基準は顧客要求で決まる。
工場の現状CO2排出量の評価
正確な削減は、正確な測定から始まる。
評価範囲:
- Scope 1:燃料燃焼(ボイラー・発電機など)
- Scope 2:購入電力による間接排出
- Scope 3:輸送・サプライチェーン(該当する場合)
実施内容:
- 12ヶ月以上の電力・燃料データ分析
- 設備レベルのサブメーター設置
- 赤外線サーモグラフィ・電力品質測定
- CO2換算(tCO2e)
重要なのは「投資対削減効果のランキング」であり、単なるチェックリストではない。
高効率モーター・VSD・電力品質設備
最も重要なのは「発電ではなく需要削減」である。
- IE3/IE4高効率モーター:3〜8%削減
- VSD(可変速ドライブ):負荷最適化で大幅削減
- 電力品質改善(力率改善・高調波対策)
これらは後段の太陽光・蓄電池容量を縮小させる効果も持つ。
LED・圧縮空気・熱回収:低コスト高効果領域
- LED照明:50〜70%削減
- 圧縮空気最適化:20〜30%削減
- 熱回収:廃熱を再利用
これらは投資回収が最も早い領域である。
太陽光発電システム
重要ポイント:
- モジュール型ハイブリッドインバータ
- MPPT電圧範囲の拡張(稼働時間延長)
- DC/AC過積載(最大2.0倍)
適切に設計された場合、Scope 2削減に大きく貢献する。
蓄電池(BESS):24時間クリーンエネルギー化
主な特徴:
- モジュール式(12kWh単位など)
- DCカップリング構成(効率約91%)
- 拡張可能な構造
太陽光単体では不可能な「夜間・停電時の再生可能エネルギー利用」を実現する。
EMS(エネルギーマネジメントシステム)
機能:
- リアルタイム排出量可視化
- 遠隔制御
- AI最適化(料金連動制御)
EMSは単なる監視ツールではなく、CO2報告の根拠データとなる。
ISO9001による施工品質保証
- 設計レビュー
- 調達管理
- 施工・試運転管理
- 継続改善
施工品質が低いと、設計上のCO2削減効果は実現しない。
ELMO TECHのアプローチ
2009年設立・ISO9001認証企業として、以下を一貫対応:
- 現地調査・ベースライン分析
- エンジニアリング設計
- 調達(Procurement)
- 施工・試運転
- 継続的なモニタリング — クラウドベースのEMSにより、システムが運用期間を通じて、設計どおりのCO₂削減性能を継続的に発揮していることを確認する
成果として、累計2.46億kWh削減、約8.61億バーツのコスト削減を実現している。
まとめ
カーボンニュートラルは単なる認証ではなく「エンジニアリングの成果」である。
成功する工場は以下の順序を守っている:
- 需要削減(効率化)
- 太陽光発電
- 蓄電池
- モニタリング(EMS)
適切な設備を正しい順序で導入し、データで検証することで、CO2削減とコスト削減は同時に達成できる。
Blog
Our Latest Contents
Check out the latest news from the engineering industry, innovative implementations, and technical developments.
タイの工場がカーボンニュートラルを達成するための実践的ロードマップ解説。CBAMなど輸出規制への対応、高効率モーターや太陽光・蓄電池の導入順序、CO2削減効果の測定方法、投資対効果など、日系企業の工場責任者・経営層向けに最新事例とデータで解説。
タイの工場で太陽光発電と蓄電池(BESS)を活用した停電対策を成功させるための実践的解説。瞬時切替の仕組み、重要設備の優先順位付け、突入電流への対応、リアルタイム監視の活用法など、日系企業の施設管理者・経営層向けに最新事例とデータで解説。
タイの工場で設備をアップグレードすべきか更新すべきかを判断するための実践的解説。老朽化のサイン、環境規制への対応、隠れたコストの見極め方、19%のコスト削減事例、投資回収期間の算出方法など、日系企業の工場長・経営層向けに最新事例とデータで解説。